表面质量突然波动,有时来自主轴振动、夹具松动、过滤堵塞或耗材磨损,而不是配方本身。真正需要解决的是用日常点检提前发现设备状态变化。关键在于主轴、夹具、压力、转速、冷却、过滤、护罩和急停需要检查,比较合适的起点是按设备说明书建立开机前、运行中和停机后的点检表。
材料、工件与目标表面要一起看
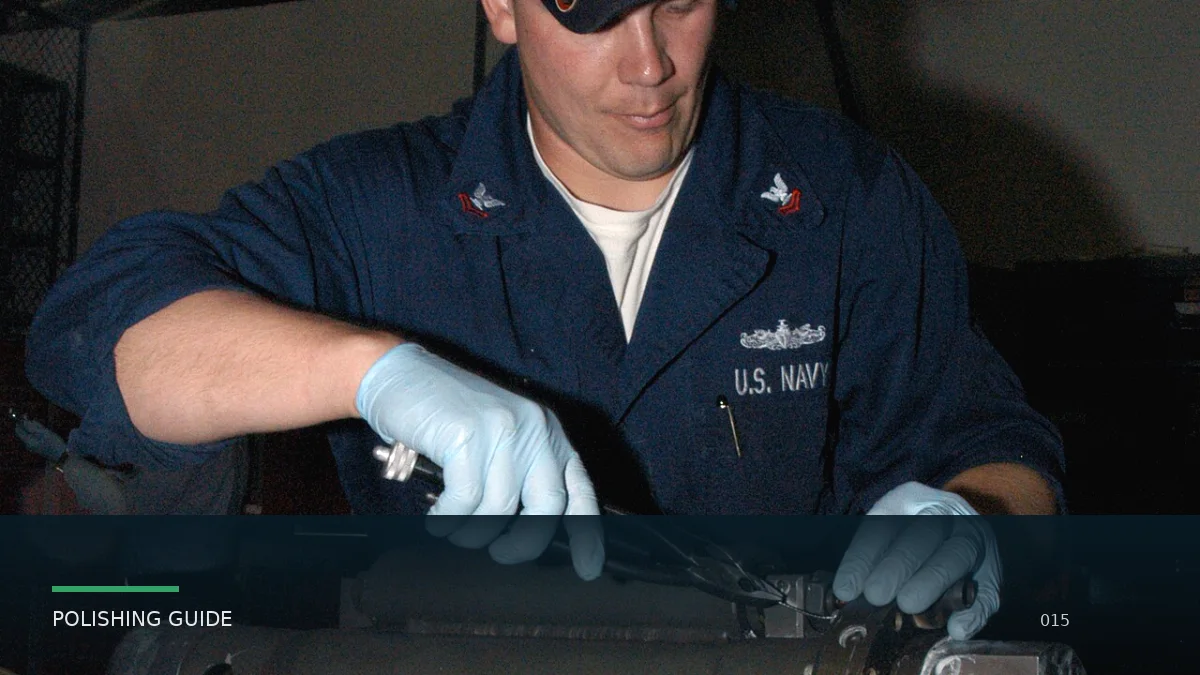
最需要避开的做法是设备带异常振动或防护缺失仍继续运行。因此建议先确认工件材质、余量和目标粗糙度,再选择磨料与工艺顺序,并用“磨料、设备参数和检测方法对应同一质量目标”确认工艺结果是否可复现。
先固定一套可测量的小样条件,逐项改变磨料、压力或时间。每次只调整一个变量,表面结果才有清楚的对照。
划痕、麻点和尺寸变化需要从材料、设备与操作条件逐层判断:研磨精密抛光可以帮助把研磨材料的粒度、硬度和工艺顺序整理成可执行方案。耗材批次、设备状态和表面结果要一起记录。
处理后观察振动、温升、压力偏差、耗材寿命和异常停机。如果外观改善但尺寸或缺陷变差,应回到前道重新评估。
设备安全不能被工艺目标替代
不得拆除护罩、绕过联锁或超过设备额定参数。出现异常振动、噪声、发热或缺损耗材时,应停机检查。
每批工件保留耗材、设备、参数和检测记录,异常时才能快速追溯。
工艺改进先做小样,确认尺寸、表面和后续工序没有产生新的风险。
涉及设备维修、化学品和高风险操作时,应遵循厂家说明与现场安全制度。
工艺验证应记录来料批次、耗材批次、设备状态、关键参数和多点检测结果;出现异常时先停止批量加工,确认安全与原因后再恢复,不要让临时调整脱离工艺记录。